Весь завод — не выходя в цех
От одного станка к заводу: готовность детали по часам, одно нажатие на STOP после инструмента, план станков с загрузкой и «что если». Первая версия, на демо-данных.
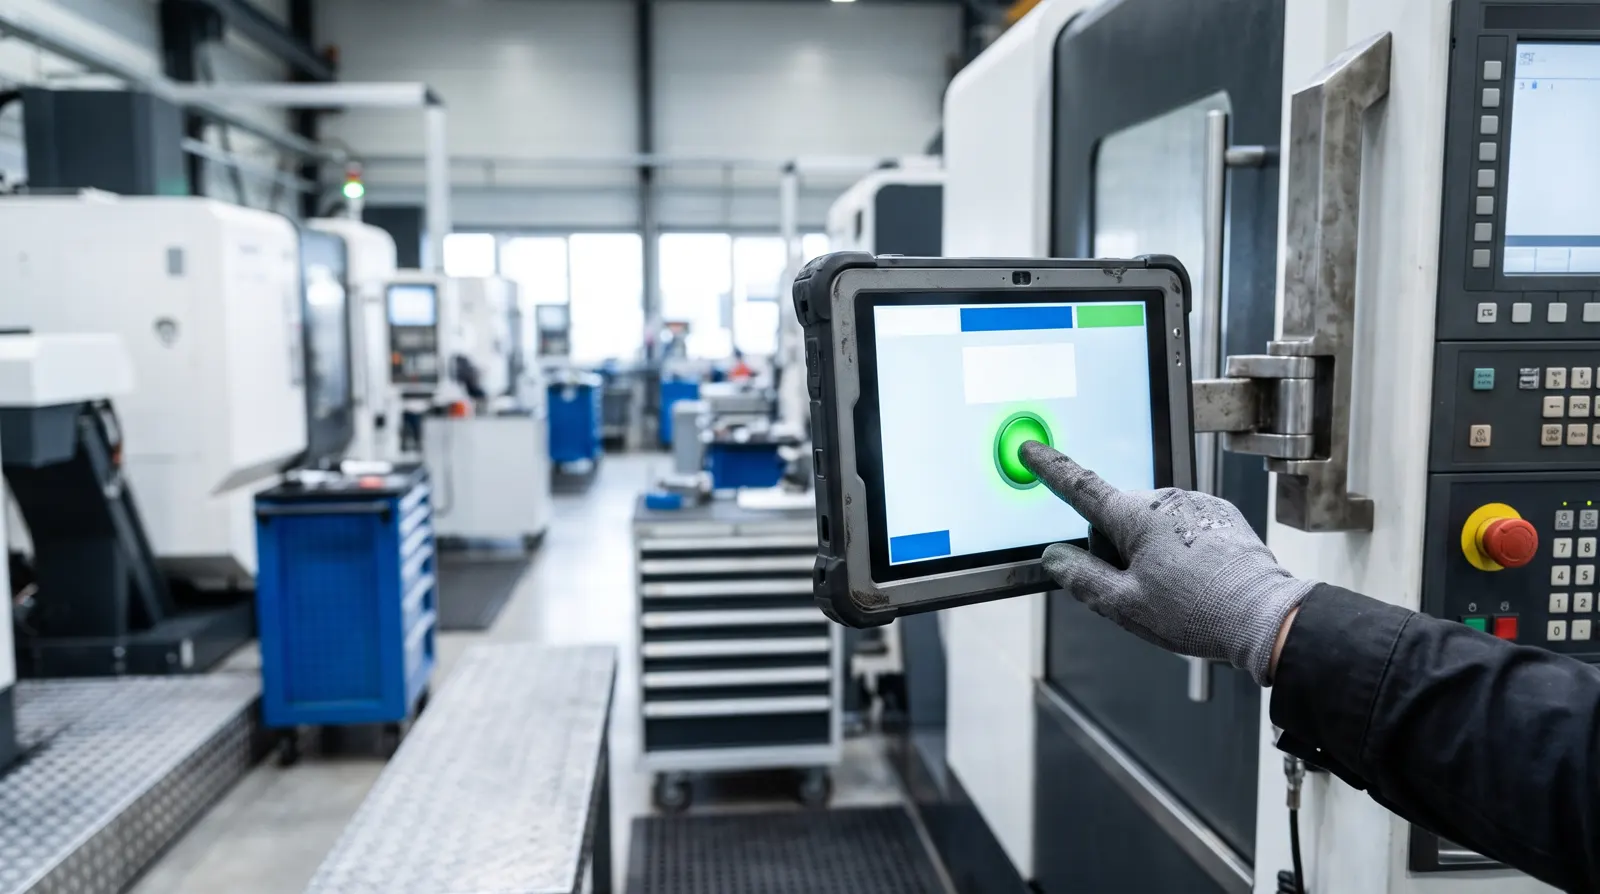
На заводе, где каждая деталь своя, день начальника производства часто начинается с обхода. Как там плита? Корпус в пятницу отгрузим? Возьмём раму, про которую звонил заказчик? Ответы — в головах, на доске и в памяти станочника о том, сколько шла прошлая такая же.
Мы хотели, чтобы эти ответы были на экране — и чтобы никого в цеху не заставлять ради этого заполнять бумажки. Вот как мы к этому подошли и что есть уже сейчас.
Готовность — это часы, а не галочки
Очевидная мера — сколько операций сделано из запланированных — обманывает. Возьмём заказ с нашего демо-завода (выдуманного, как все примеры на сайте) — раму насосного агрегата:
| Операция | Оценка |
|---|---|
| Подготовка: чертёж, отверстия, программа | 2 ч |
| Наладка, установ 1 | 3 ч |
| Обработка, установ 1 | 14 ч |
| Переворот краном, наладка, установ 2 | 2,5 ч |
| Обработка, установ 2 | 10 ч |
| Контроль ОТК | 2,5 ч |
| Итого | 34 ч |
Подготовка и первая наладка закончены — две операции из шести, 33 %. Но позади только 5 часов работы из 34, то есть 15 %. На середине первой обработки — (5 + 7) / 34 = 35 %.
Поэтому в Metallovy готовность детали — это выполненные операции, взвешенные по их оценке времени, плюс доля той, что идёт сейчас. Операция, которая вышла за оценку, так и остаётся «почти готовой», пока её не отметит человек. Экран не объявит деталь готовой только потому, что так говорят часы.
Точка отметки уже есть: STOP
Как программа узнаёт, что операция закончена? Просить операторов вписывать время — долго не продержится. У них станок.
Но цеха, которые программируют TNC вручную, и так останавливаются после каждого инструмента. Программа встаёт на STOP, оператор меняет инструмент, смотрит, нажимает пуск. Этот момент — естественная точка отметки, и стоит она одно нажатие.
Поэтому программа заранее делится на операции — по одной на каждый шаг между STOP. В демо у плиты DM-2041 одиннадцать шагов программы, и каждый — операция на планшете оператора: «T111 PL.SVERLO-14 · 8 отв.», цикл 203, глубина 43 мм, S2200 F180, а наладочная карта и программа — в одно касание. На STOP оператор нажимает «Операция выполнена». Время программа запишет сама, начнётся следующая операция, и на экране начальника производства всё сдвинется.
План по станкам
Каждый заказ — цепочка операций, и каждая закреплена за станком или участком: инженерная подготовка, ОТК. Подготовка в плане не случайно: иногда узкое место — не шпиндель, а программист.
Из этого Metallovy строит план:
- то, что идёт сейчас, держит свой станок;
- остальное встаёт по приоритету: каждая операция — когда свободны и станок, и предыдущая операция заказа;
- только в рабочую смену;
- более поздний заказ занимает окна, которые оставили ранние.
Из плана получаются цифры, на которые руководитель и правда смотрит: загрузка каждого станка по дням в процентах от смены; плановая дата готовности каждого заказа; какие заказы опоздают; какие под риском — заканчиваются меньше чем за четыре рабочих часа до конца дня сдачи. Каждое нажатие у станка двигает план.
«Что если» для нового заказа
Заказчик на телефоне. Возьмём раму — 30 часов на расточном, срок через две недели?
В разделе «План» вводите станок, часы обработки, наладки, подготовки и контроля, срок заказчика и срочность. Metallovy покажет, когда сможете сдать, какие заказы сдвинутся и на сколько часов и не опоздает ли из-за этого кто-то из них. Срочный заказ встаёт перед всеми, которые ещё не начаты, обычный — в конец очереди. В план при этом ничего не записывается: это расчёт.
Откуда брать часы обработки? Для детали, которая прошла через Metallovy, наладочная карта даёт оценку времени резания по программе. Считаются только рабочие подачи: скорость ускоренных ходов и время смены инструмента знает только ваш цех. Остальное — ваша оценка. Часы вводят люди, Metallovy только честно их складывает.
План и факт
Каждое нажатие записывает, когда операция закончилась на самом деле. На этом строится следующий шаг: сравнивать оценку с фактом по каждой операции и по разнице уточнять следующие оценки. Это сравнение пока в планах.
Где мы сейчас
Это первая версия, и работает она на демо-данных вместе с нашим цехом-пилотом: выдуманный завод с горизонтально-расточным станком, обрабатывающим центром и токарным станком, двенадцать заказов и демо-часы, которые идут в 60 раз быстрее, чтобы день прошёл на глазах. Экран завода, план станков с «что если» и планшет оператора с отметкой в одно нажатие работают.
Пока нет пользователей и ролей и нет автоматического прогресса со стойки. Читать состояние программы прямо со стойки Heidenhain через интерфейс DNC или по простому сигналу «шпиндель крутится» — в планах. А до тех пор источник — нажатие на STOP, и источник хороший: его ставит человек, который видел, как инструмент вышел из детали.
Попробуйте на своём чертеже — а потом поставьте эту деталь в план.